Ruiskuvaluosat: Tarkkuusmuovikomponentit lääketieteeseen, autoteollisuuteen ja muihin tarkoituksiin
Oct 29,2026Ruiskupuristetut tuotteet: teollisuus, materiaalit ja kumppanin valinta
Oct 23,2026Muovinen ruiskupuristus autojen osiin: Tarkkuustoimittajan opas
Oct 16,2026Muovivaletut osat: materiaalit, prosessit ja tarkkuusvalmistusvinkit
Oct 09,2026Ruiskuvalu lääketieteelliset muovit: Käytännön opas laitevalmistajille
Sep 30,2026Insuliini-injektiokynän annospainike on muotoiltu muoviosa, joka on suunnilleen kolikon kokoinen, mutta sen on kestettävä tuhansia käyttöjaksoja, kestettävä sen kosketuksiin joutuvan lääkitystä ja miksi riittävän tiukasti, jotta sisäinen vaihteisto ei koskaan luista. Tällaisten osien veitsiveitsen kahvojen, endoskoopin liittimien ja suojakansien sekä lääketieteellisen muovin ruiskuvalusta on tulossa lääketieteellisen muoviosien oletusvalmistusreitti. Lyhyt johtopäätös tulee ensin: kun tuotantomäärät oikeuttavat työkalut, mikä muu prosessi ei tarjoa tämän kieliopin tarkkuuden, validoidun toistettavuuden ja osakohtaisten kustannusten yhdistelmää. Kaikki muutieteellisessä muovausohjelmassa hartsin valinnasta puhdastilakäsittelyyn on olemassa tämän koostumuksen suojaamiseksi.
Lääketieteellisen muovin ruiskuvalu on prosessi, jossa sulatetaan lääketieteellistä kestomuovia, ruiskutetaan se korkeassa paineessa koneistettuun teräsmuottiin, myönnetään sen jäähtyä valmiiksi muotoon ja työnnetään se ulos, yleensä 10–60 sekunnissa pienten komponenttien osalta. Itse muotti onteloineen, jäähdytyskanavineen ja poistojärjestelmäineen on ydintoiminnan, ja sen rakennuslaatu osien takia, pinnan viimeistelyn ja syklin vakauden ohjelman koko käyttöiän ajan.
Se, mikä erottaa lääketieteellisen muovauksen yleisestä muovivalusta, ei ole kone. Katso sitä kurinalaisuus. materiaalierät ovat sertifioituja ja jäljitettävissä. Prosessiparametrit onttu ja dokumentoitu siten, että osanumero 10 000 on mitoiltaan identtinen osanumeron 10 kanssa, mikä on juuri sitä, mitä sääntelijät odottavat, kun laitesuunnittelua validoidaan. Likaantumista valvotaan erityisellä materiaalinkäsittelyllä ja herkkien komponenttien osalta puhtaastitilatuotannolla. Ostajien tulee siksi arvioida lääketieteellistä muovausta dokumentoituna järjestelmänä kuin paperityönä koneena, koska ja prosessin ohjauksella on yhtä paljon painoa itse osilla.
Useimmat lääkällisten laitteiden muoviosat sisältyvät vaihtoehtoan toistuvaan luokkaan ja luokkaan eri vaatimuksen muotille ja materiaalille.
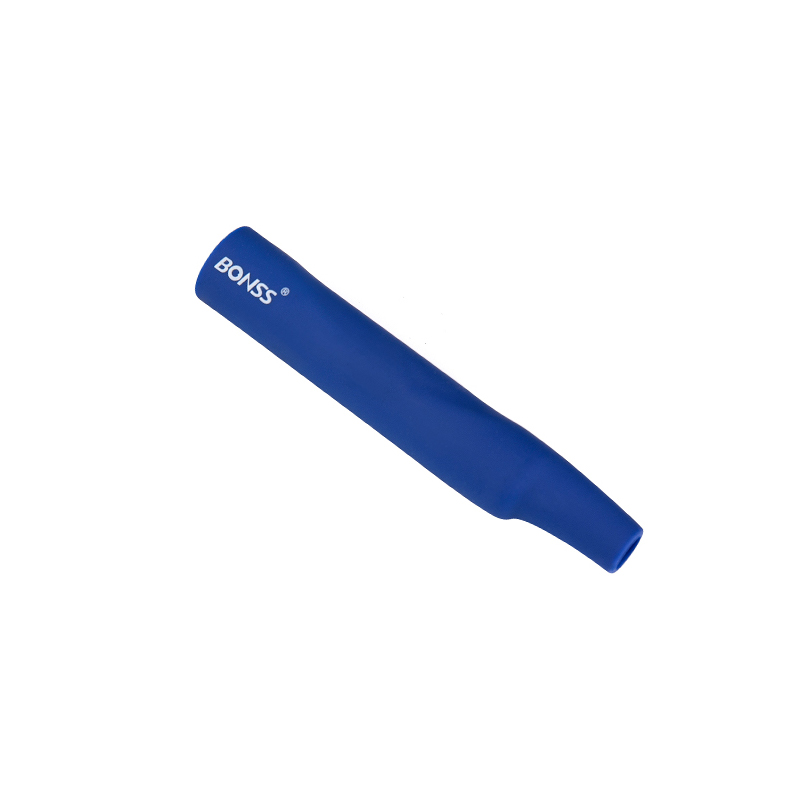
Vähiten invasiiviset instrumentit perustuvat valettuihin koteloihin, joissa on yhdistettävä ergonominen ote metallien työstöpäiden ympärillä olevaan rakenteelliseen luotettavuuteen. Tyypilliset rakenteet yhdistävät ABS-kahvan kuoren teräsputkikiinnitysosien kanssa tai käyttää PTFE-modifioituja laatuja takakuoressa, jossa vähäinen kitka ja kemikaalien kestävyys ovat parhaita. Nämä ovat hyviä, gramman tasoisiaosia, joten nielujälkien, salaman tai mittapoikkeaman marginaali on lähellä nollaa. Komponentit, minimaalisesti invasiivinen leikkausveitsen ABS-kahva ruiskupuristettu, osoittavat, kuinka kotelon geometria, välikkeen kiinnitys ja lääketieteellisen materiaalin valinta on kuten myös yhdessä eikä yksitellen.
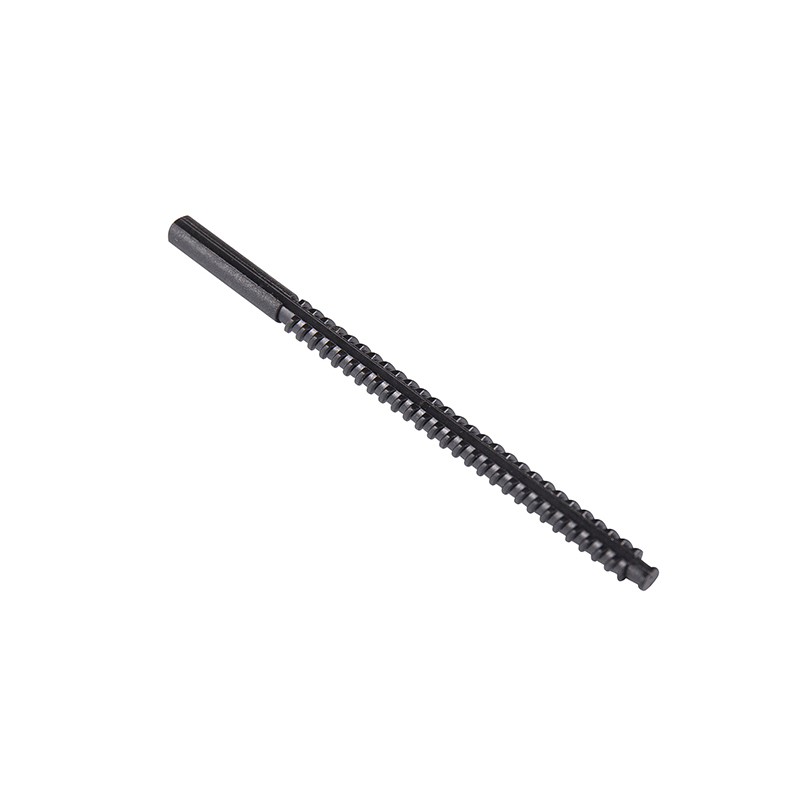
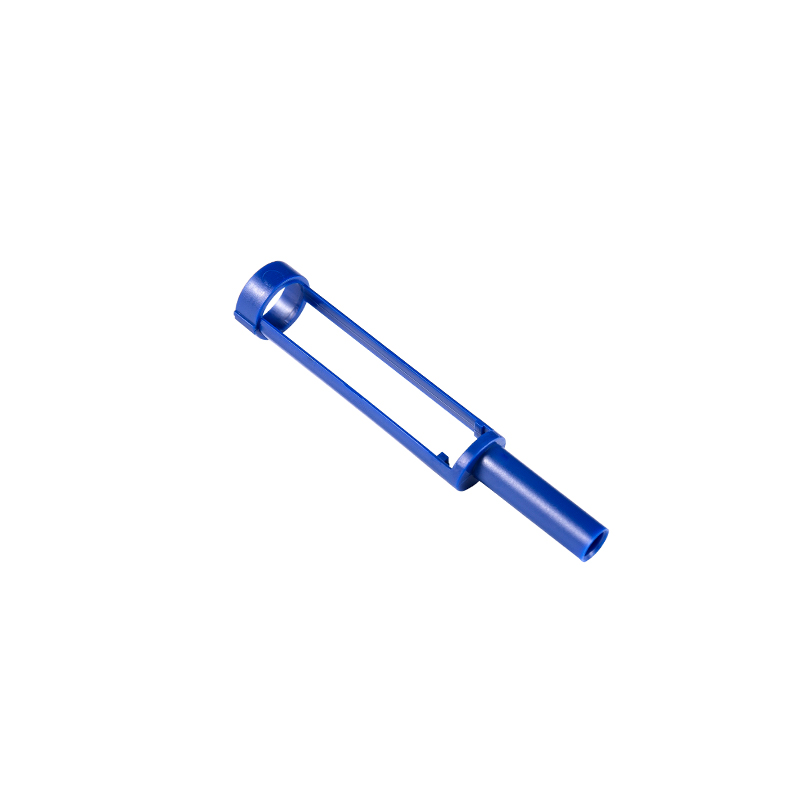
Minimaaliinvasiivinen skalpeli ABS-kahvan ruiskuvalettu kuori Kevyt BS-kahvan kuori minimaalisesti invasiivisille skalpelliinstrumenteille, yhdistää ergonomisen otteen ja välikiinnityksen metallisten työpäiden ympärille, joissa pienet grammatason osat eivät jätä toleranssia uppoamisjäljeille tai salamalle. Näytä tuote → Annospainikkeet, työntötangot, rumpupyörät ja injektiokynien sisällä olevat patruunan pidikkeet ovat tarkkuusvaihteiston osia. He näkevät toistuvaa mekaanista kuormitusta, kosketusta lääkkeiden kanssa ja monissa toistuvaa puhdistusta ja desinfiointia, joten toimittajat määrittelevät yleensä vahvistetut lajikkeet, kuten PA66-GF30, jossa on 15 % PTFE:tä, PBT, jossa on 20 % lasikuitua, tai POM. Jokaisella lisäaineella on erityinen rooli: lasikuitu lisää jäykkyyttä ja rajoittaa virumista, PTFE alentaa kitkaa liikkuvissa pareissa ja POM pitää mitata kemiallisesti vaikuttavassa ympäristössä. PA66-GF30-15 % PTFE-injektiokynän työntötanko on hyvä esimerkki siitä, kuinka materiaalilaatu itsessään kantaa osan suunnittelukuormasta.
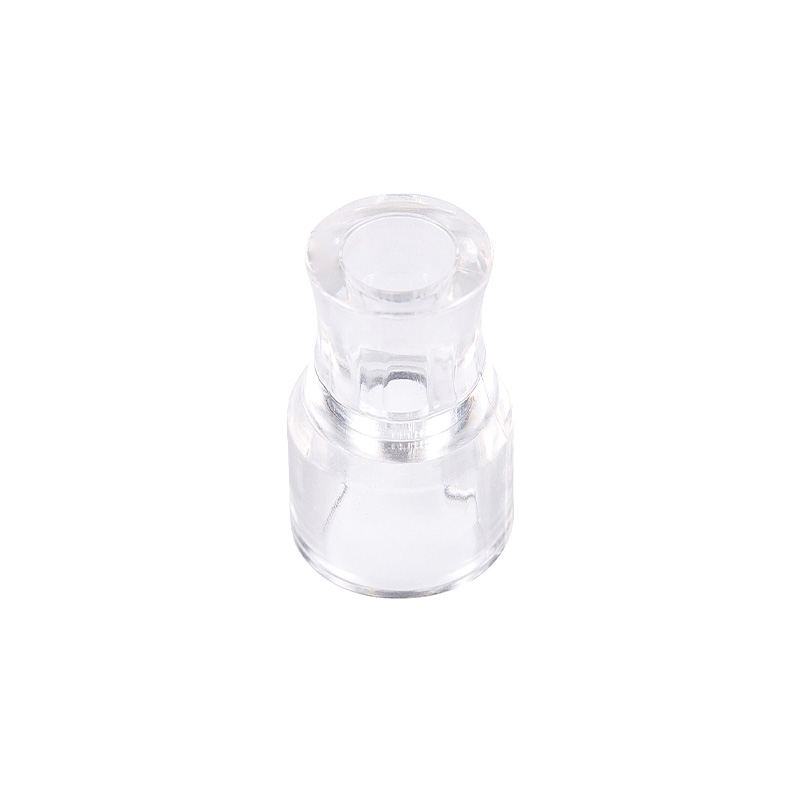
PA66-GF30, jossa 15 % PTFE:tä injektiokynän työntötanko Tarkkuustyöntötanko, joka on valettu PA66:sta, jossa on 30 % lasikuitua ja 15 % PTFE:tä, yhdistää jäykkyyden, alempaan virumisen ja pienen kitkan injektiokynän annostusmekanismeihin toistuvan mekaanisen kuormituksen ja desinfioinnin aikana. Näytä tuote → Gastroskoopin liittimet, linssit ja pyörivät levyt on valettu läpinäkyvään polykarbonaattiin, jossa optinen kirkkaus on pikemminkin toiminnallinen vaatimus kuin kosmeettinen mieltymys. Läpinäkyvä lääkemuovaus vaatii perusteellista hartsin kuivaamista rai ja kuplien estämiseksi, hyvin kiillotetut ontelot sekä sulatuslämpötilan ja ruiskutusmäärän huolellista hallintaa, jotta osa irtoaa ilman jännitysjälkiä. Gastin läpinäkyvä PC-injektioliitin, joka painaa vain yhden tai kaksi grammaa, on juuri sellainen osa, jossa tämä kurinalaisuus tulee näkyviin valmiissa pinnassa.
Lääketieteellisen gastroskoopin läpinäkyvä PC-injektioliitin Pieni läpinäkyvä polykarbonaattiliitin gastroskooppikokoonpanoihin, jossa optinen kirkkaus, jännitteetön vapautus ja tiukka mittojen hallinta ratkaise hartsin huolellisen kuivumisen ja kiillotetut ontelot näkyvät valmiissa pinnassa. Näytä tuote → Näiden kolmen ryhmän lisäksi sama prosessi tuottaa laitekoteloita ja saranakansia, lampunvarjostimia ja kortinlukijan kiinnikkeitä ABS-, PA12- ja PP-materiaalista, steriilejä pakkauskomponentteja ja laboratoriotarvikkeita. Yhdistävä lanka on tilavuus: kun laiteohjelma toimitetaan määränä, ruiskupuristus on joka aina taloudellisen tapa tehdä jostain muovikomponentista yhtenäinen.
Materiaalivalinta lääketieteellisessä muovauksessa vastaa kolmeen nyt heti. Ensinnäkin voiko hartsi koskettaa tai lääkettä, mikä aiheuttaa biologisen yhteensopivuuden arvioinnin ISO 10993 tai USP Class VI -sertifikaatin mukaisesti. Toiseksi, kestääkö se aiotun sterilointimenetelmän, olipa takana eteenioksidi-, gammatai e-sädesäteily tai höyryä; gammaaltistus voi värjätä tai hartseja, ja höyryä asettaa rajoituksia hydrolyysille alttiille laaduille. Kolmanneksi, toimii se mekaanisesti todellisessa käyttöympäristössä, mukaan lukien kosketus desinfiointiaineiden, lipidien kanssa ja toistuva kuormitus. Lasikuituvahvistus lisää jäykkyyttä ja vähentää virumista, kun taas PTFE-modifikaatio alentaa kitkaa liikkua osissa, minkä vuoksi modifioidut käytännössä hallitsevat tarkkuusvaihteistokomponentteja.
| Materiaali | Tyypilliset lääketieteelliset käyttötarkoitukset | Miksi se on oikein |
|---|---|---|
| PP ja PE | Ruiskut, kertakäyttöliittimet, pakkaukset | Kemiallinen kestävyys, edullinen,yhteensopiva EtO:n ja gammasteriloinnin kanssa |
| PC | Endoskooppiliittimet, linssit, läpinäkyvät kotelot | Optinen kirkkaus hyvänä korkeaan iskunkvyyteen |
| POM | Vaihteet, vapautus palautus, annostelumekanismit | Mittojen vakaus, alhainen kitka, lääkekestävyys |
| PA66-GF, PTFE modifioitu | Työntötangot, rumpuvaihteet, rakenneosat | Jäykkyys, kulutuskestävyys, virumisen hallinta kuormitettuna |
| PBT | Työntötangon ohjaimet, sähkökomponentit | Kemiallinen ja sterilointikestävyys, vakaa dielektrinen käyttäytyminen |
| ABS | Kahvat, kuoret, suojakorkit | Iskunkestävyys, hyvä pintakäsittely, kustannustehokkuus |
| PEEK | Istutettavat ja uudelleen käytettävät kirurgiset komponentit | Biologinen yhteensopivuus, korkea lämpötila ja kemiallinen kestävyys |
Neljä kehystä muokkaa useimpia lääketieteellisiä muovausohjelmia. ISO 13485 määrittelee lääkinnällisten laitteiden valmistuksen laadunhallintajärjestelmän, joka kattaa dokumentoinnin, koulutuksen, jäljitettävyyden ja tämänvastaisuuden käsittelyn, ja se on monien ostajien lähtökohtana. ISO 10993 säätelee materiaalien biologista arviointia, jotka ovat kosketuksissa kehoon suoraan tai epäsuorasti. täysin FDA:n laatujärjestelmän määräykset 21 CFR Part 820:n mukaisesti sopiva rinnakkain ISO 13485:n kanssa. ISO 14644 luokittelee puhtaattilat, ja luokan 7 tai luokan 8 ympäristöt on määrätty rajoittamaan hiukkaskontaminaatiota muovauksen ja kokoonpanon aikana. Näiden lisäksi istumaprosessin validointi ja steriloinnin validointi, joka riippuu dokumentista riippuvat vakaista, kertaluonteisten tarkastusten toteutumista.
Käytännön näkemys siitä, kuinka muovaustoimittaja vastaa odotuksiin, on tämä yleiskatsaus kuinka varmistetaan, että lääketieteellisen muovin ruiskuvalutarvikkeet täyttävät ISO-vaatimukset kävelee logiikan tarkastuspisteen läpi tarkastuspisteeltä.
Ratkaiseva tekijä toimittajan valinnassa on harvoin konemäärä. Konetta ruokkii se, hallitseeko toimittaja koko ketjua: muotin suunnittelua ja rakentamista, materiaalinkäsittelyä ja prosessin valvontaa. Yksi valmistaja, joka havainnollistaa tätä integroitua mallia Suzhou Huanxin Precision Molding Co., Ltd. , joka valmistaa tarkkuusruiskuvalumuottejaan itse ja pyydetään mittakaavassa muovattuja tarvikkeita lääkinnällisiin laitteisiin, injektiokyniin ja endoskooppisiin sovelluksiin auto- ja sähkökomponenttien ohella. Arvioitpa sitten kyseistä toimittajaa tai toista, alla oleva tarkistuslista pätee.
Viimeinen suositus: tuo muovaaja keskusteluun osan suunnitteluvaiheessa mieluummin kuin piirustuksen jäädyttämisen jälkeen. Seinän paksuus, vetokulmat, portin sijainti ja materiaalilaatu ovat vuorovaikutuksessa tavoilla, jotka on vuorovaikutus säätää CAD-malleilla ja kallista kiinnittää teräkseen.
Tekijänoikeus © Suzhou Huanxin Precision Moling Co., Ltd. Kaikki oikeudet pidätetään. Räätälöity muoviruiskuvalutoimittaja