Muovin ruiskupuristusprosessi selitetty: vaiheet, materiaalit ja laatu
Sep 24,2026Muovin ruiskupuristuspalvelut: mitä valmistajien on tiedettävä ennen tilaamista
Sep 18,2026Muoviset ruiskumuotit: tyypit, suunnittelu, kustannukset ja muotinvalmistajan valinta
Sep 11,2026Lääketieteellisen muovin ruiskupuristus: materiaalit, standardit ja prosessin ohjaus
Sep 04,2026Mitä ovat autojen ruiskuvaluosat ja miksi ne hallitsevat?
Aug 26,2026Jokainen tarkkuuskomponentti alkaa päätöksellä sen valmistustavasta, ja pienille ja keskikokoisille muoviosille muovin ruiskuvaluprosessi on yleensä vahvin ehdokas. Suzhou Huanxin Precision Moldingissa olemme suorittaneet tätä prosessia joka työpäivä vuodesta 2002 lähtien ja muovannut kaikkea 1,5 g:n kiinnitysrenkaista vedenlaadun testaajille 108 g:n tulostimen sisäosiin. Kahden vuosikymmenen aikana olemme oppineet, että ruiskuvalu näyttää yksinkertaiselta ulkopuolelta ja palkitsee huolellisen suunnittelun alla. Tässä oppaassa kerromme vaihe vaiheelta, kuinka prosessi toimii, jaamme asiakkaillemme materiaali- ja suunnitteluoppitunteja ja näytämme, miksi yksityiskohdilla on niin suuri merkitys.
Muovin ruiskupuristus on valmistusprosessi, jossa kestomuovihartsi sulatetaan, ruiskutetaan korkeassa paineessa teräsmuottiin, jäähdytetään, kunnes se jähmettyy, ja työnnetään ulos valmiina osana. Muotti, jota usein kutsutaan työkaluksi, sisältää ontelon ja ytimen, jotka yhdessä muodostavat komponentin negatiivisen muodon. Kun työkalu on olemassa, jokainen sykli tuottaa lähes identtisen osan, minkä vuoksi prosessi hallitsee muoviosien massatuotantoa.
Se, mikä tekee prosessista niin houkuttelevan, on nopeuden, toistettavuuden ja geometrisen vapauden yhdistelmä. Ribbistetyt rakenteet, napsautusominaisuudet, läpinäkyvät optiset pinnat ja ylivaletut insertit voidaan valmistaa yhdessä vaiheessa. B2B-ostajien kannalta taloustekijät ovat yhtä vakuuttavia: yksikkökustannukset laskevat jyrkästi, kun työkalut on poistettu, mikä tekee ruiskuvalusta ihanteellisen tuotantomäärille tuhansista miljooniin kappaleisiin.
Myymälässämme kuvaamme jokaisen muovausjakson kuudessa vaiheessa:
Osan koosta, seinämän paksuudesta ja materiaalista riippuen koko sykli voi kestää muutamasta sekunnista muutamaan minuuttiin. Pyörin pitäminen vakaana, laukaus laukauksen jälkeen, on todellinen muovauskuri osoittaa.
Pelletit syötetään suppilosta lämmitettyyn tynnyriin, jossa pyörivä ruuvi kuljettaa, sulattaa ja homogenisoi hartsin tynnyrin lämmön ja mekaanisen leikkausvoiman yhdistelmällä. Ruuvi toimii sitten mäntänä ja ruiskuttaa tarkasti mitatun laukauksen suljettuun muottiin.
Kiinnitysyksikkö pitää muotin kiinni sulatuspainetta vastaan ja ohjaa avaamista ja sulkemista, olipa se sitten kytkinkäyttöinen tai hydraulinen. Oikean vetoisuuden valinta on tärkeää: liian pieni voima aiheuttaa välähdyksen, kun taas liiallinen voima tuhlaa energiaa ja rasittaa työkalua.
Työkalussa osien laatu todella päätetään. Ontelo ja ydinteräs määrittelevät geometrian, portit ohjaavat sulatteen sisäänpääsyä, jäähdytyskanavat säätelevät syklin aikaa ja vääntymistä, ja poistojärjestelmä vapauttaa osan ilman vaurioita. Muovisen ruiskumuotin suunnittelun aikana tehdyt päätökset juoksujen sijoittelusta vetokulmiin heijastuvat läpi projektin koko eliniän, minkä vuoksi pidämme työkalujen valmistusta enemmänkin insinööritaiteena kuin koneistustehtävänä.
Materiaalin valinta on yksi ensimmäisistä keskusteluistamme asiakkaiden kanssa, koska hartsi määrää lujuuden, lämpötilan kestävyyden, kemiallisen stabiilisuuden, ulkonäön ja hinnan. Alla olevassa taulukossa on yhteenveto hartseista, joita käsittelemme useimmin ja missä ne ovat loistavia.
| Materiaali | Keskeiset vahvuudet | Muokkaamme tyypillisiä osia |
|---|---|---|
| ABS | Iskunkestävyys, helppo viimeistely | Veitsen kahvat, laitekotelot |
| PA66-GF30 | Korkea jäykkyys ja kulutuskestävyys | Työntötangot, rumpuvaihteet |
| PC | Läpinäkyvyys ja sitkeys | Gastroskoopin liittimet, linssit |
| POM | Matala kitka, mittojen vakaus | Koneiden vaihteet, vapautuspainikkeet |
| PBT | Kemiallinen ja lämmönkestävyys | Työntötangon ajurit |
| PP | Kemiallinen kestävyys, pieni paino | Kannakkeet ja tuet |
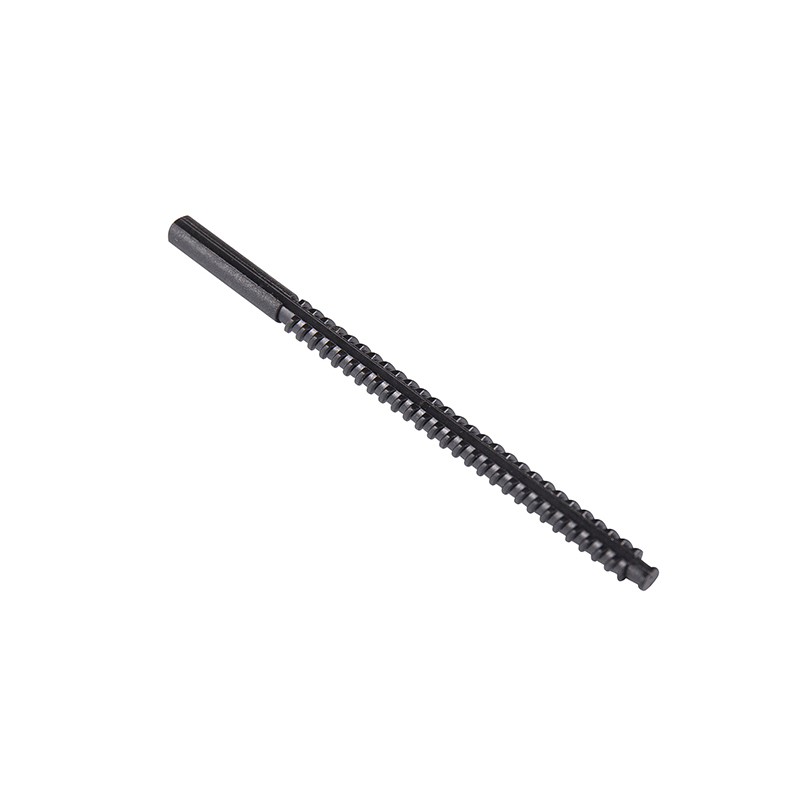
Osien, joiden on kestettävä toistuvia mekaanisia kuormituksia, lasikuituvahvistus on usein vastaus. Lasitäyttöinen laatu, kuten PA66-GF30 sekoitettuna PTFE:hen, parantaa sekä jäykkyyttä että kulumiskäyttäytymistä, minkä vuoksi se on materiaalimme valinta vaativiin voimansiirtokomponentteihin.
PA66-GF30, jossa 15 % PTFE:tä injektiokynän työntötanko Lasikuituvahvistettu PA66-työntötanko, joka on modifioitu 15 % PTFE:llä, mikä takaa alhaisen kitkan ja kulutuskestävyyden. Se havainnollistaa, kuinka vahvistetut, itsevoitelevat materiaalit tarjoavat jäykkyyttä ja kestävyyttä vaativissa voimansiirron osissa, kuten ruiskukynämekanismeissa. Näytä tuote → Osaava muovauskumppani käy läpi osapiirustuksen kauan ennen teräksen leikkaamista. Joitakin käytäntöjä, joita korostamme jokaisessa muotoiluun muovauskatsauksessa:
Tämä viimeinen kohta ansaitsee erityistä huomiota. Jokainen hartsi kutistuu jäähtyessään ja eri nopeudella, joten tämän käyttäytymisen ennustaminen erottaa tasaisen laukaisun ulottuvuuden yllätyksestä. Oppaamme ruiskupuristuskutistumisen laskemiseen ABS-, PP- ja nailonille selittää, kuinka asetamme kutistumiskertoimet muotin suunnittelun aikana.
Jopa hyvin suunnitellussa osassa voi esiintyä vikoja, jos prosessiolosuhteet muuttuvat. Useimmiten kohtaamiamme ongelmia ovat:
Useimmat viat johtuvat kolmesta muuttujasta: prosessiparametreista, muotin suunnittelusta tai materiaalin kosteudesta. Hygroskooppiset hartsit, kuten PA66 ja PC, on kuivattava perusteellisesti ennen muovausta, ja kurinalainen asennus pitää prosessin vakaana ikkunan keskellä eikä sen reunoilla.
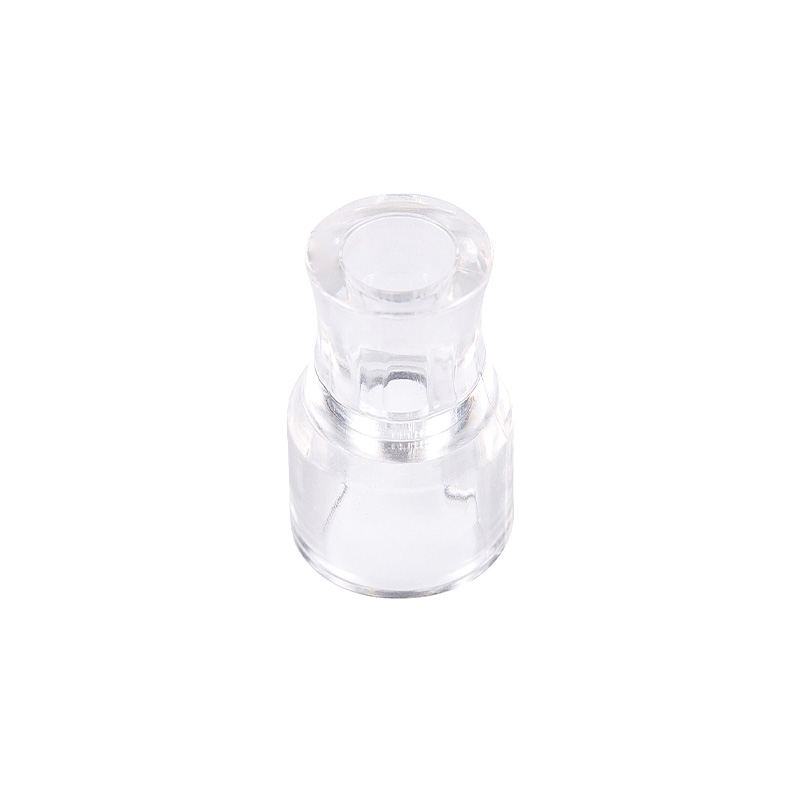
Samat perustekijät palvelevat hyvin erilaisia loppumarkkinoita, ja oma portfoliomme heijastelee tätä vaihteluväliä. Lääketieteellisissä laitteissa tarkkuus ja materiaalin puhtaus ovat kiistattomia. Esimerkiksi läpinäkyvät PC-komponentit endoskooppisiin laitteisiin vaativat sekä optista selkeyttä että tiukkaa mittasäätöä, kuten gastroskooppiliittimemme osoittavat.
Läpinäkyvä PC-injektioliitin lääketieteelliseen gastroskooppiin Tämä lääketieteellisestä polykarbonaatista ruiskuvalettu gastroskooppiliitin yhdistää optisen kirkkauden tiukoihin mittatoleransseihin. Se osoittaa, miksi läpinäkyvät PC-osat sopivat tarkkuuslääketieteellisiin laitteisiin, jotka vaativat selkeyttä, iskunkestävyyttä ja hygieenisiä, helposti puhdistettavia pintoja. Näytä tuote → Autosovelluksissa komponenttien, kuten himmentävien moottorien koteloiden ja sähköisten joustinholkkien, on kestettävä tärinää ja lämpötilan vaihteluita. Sähkötuotteet ovat riippuvaisia stabiileista sisärakenteista, kun taas elintarvikekoneet ja vedenlaadun instrumentit tarvitsevat materiaaleja, jotka kestävät kosteutta, väsymistä ja puhdistuskemikaaleja. Vaihteet ovat klassinen kotelo: POM:n alhainen kitka ja mittavakaus tekevät siitä luonnollisen valinnan elintarvikekoneiston voimansiirtovaihteistolle, joka toimii koko päivän.
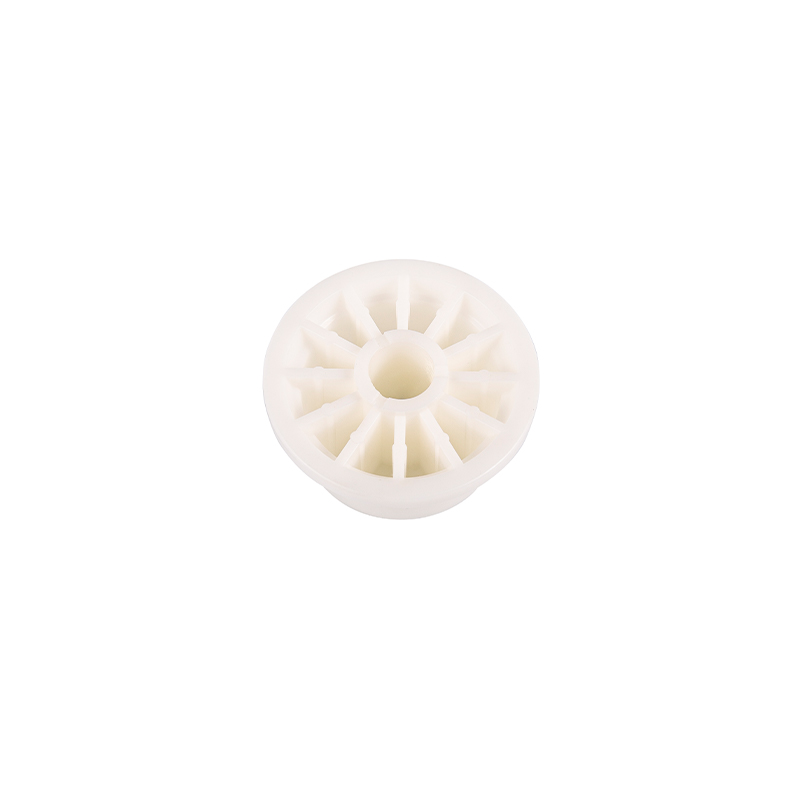
POM ruiskuvalettu vaihteisto elintarvikekoneille Valmistettu elintarvikelaatuisesta POM:sta, tämä vaihde hyödyntää materiaalin pientä kitkaa, mittojen vakautta ja korroosionkestävyyttä. Se osoittaa, miksi POM on luonnollinen valinta jatkuvatoimisille vaihteistoille elintarviketuotantoympäristöissä. Näytä tuote → Muovin ruiskuvaluprosessin ymmärtäminen on ensimmäinen askel kohti onnistunutta osaa; toinen on kumppanin valitseminen, joka elää näiden yksityiskohtien sisällä joka päivä. Vuodesta 2002 lähtien tiimimme Suzhoussa on suunnitellut ja rakentanut tarkkuusmuotteja ja valettuja komponentteja asiakkaille lääketieteen, autoteollisuuden, sähkö- ja instrumenttivalmistuksen alalla yhdestä laitoksesta, jossa on oma työkaluvalmistus. Jos kehittelet uutta komponenttia tai hankit uudelleen olemassa olevan komponentin, tarkistamme mielellämme piirustuksesi, suosittelemme sopivia materiaaleja ja kerromme, mitä yli kaksikymmentä vuotta lehdistössä on meille opettanut.
Tekijänoikeus © Suzhou Huanxin Precision Moling Co., Ltd. Kaikki oikeudet pidätetään. Räätälöity muoviruiskuvalutoimittaja