Muovivaletut osat: materiaalit, prosessit ja tarkkuusvalmistusvinkit
Oct 09,2026Ruiskuvalu lääketieteelliset muovit: Käytännön opas laitevalmistajille
Sep 30,2026Muovin ruiskupuristusprosessi selitetty: vaiheet, materiaalit ja laatu
Sep 24,2026Muovin ruiskupuristuspalvelut: mitä valmistajien on tiedettävä ennen tilaamista
Sep 18,2026Muoviset ruiskumuotit: tyypit, suunnittelu, kustannukset ja muotinvalmistajan valinta
Sep 11,2026Muovivaletut osat ovat yleensä minkä tahansa tuoteryhmän hiljaisia jäseniä. He pitävät leikkausterää tukevasti paikallaan, napsauttavat annoksen paikalleen, pehmustavat sähkötukea tai istuvat tulostimen sisällä tekemässä samaa pientä työtä miljoona kertaa valittamatta. Jos määrittelet ne, suunnittelet niiden ympärille tai valmistat niitä, tiedät jo, että todelliset kysymykset koskevat harvoin muovia materiaalina. Ne koskevat johdonmukaisuutta: sama istuvuus, sama tuntuma, samat mitat, erä erän jälkeen.
Seuraavassa on käytännön katsaus muovivalettuihin osiin: mitä termi kattaa, miten tärkeimmät muovausreitit eroavat toisistaan, miksi materiaalivalikoima muuttuu niin paljon ja mitkä yksityiskohdat yleensä ratkaisevat, toimiiko osa kentällä vai aiheuttaako ongelmia kokoonpanolinjalla.
Yleisesti ottaen muovimuovattu osa on mikä tahansa muovikomponentti, jonka muoto muodostetaan työkalun sisällä sen sijaan, että se leikattaisiin, koneistetaan tai liimataan levystä. Muotteja ja muotteja on monenlaisia, minkä vuoksi kategoria ulottuu kahden gramman napista vesisäiliöön.
Tyypillisiä perheenjäseniä ovat mm.
Suurin osa omasta työstämme sijoittuu ruiskupuristushaaran tarkkuuspäähän: pienet ja keskikokoiset grammoina mitatut osat, joissa muutama millimetrin sadasosa ratkaisee, istuuko neulanpidike kunnolla vai kulkeeko työntötanko sujuvasti.
Aiheeseen uudet insinöörit olettavat usein, että kaikki valettu muovi valmistetaan samalla tavalla. Ei ole, ja väärän reitin varhainen valinta voi lukita projektin tarpeettomiin työkalukustannuksiin tai muotoon, jota ei yksinkertaisesti voida täyttää. Alla oleva taulukko on nopea opastus.
| Prosessi | Kuinka muovi saa muotonsa | Tyypillisiä valettuja osia |
|---|---|---|
| Ruiskuvalu | Sula ruiskutetaan suljettuun teräsmuottiin ja jäähtyy paineen alaisena | Kotelot, kahvat, vaihteet, liittimet, holkit, pienet rakenneosat |
| Ekstruusio | Sula työnnetään jatkuvasti muotin läpi, sitten jäähdytetään ja leikataan | Putket, putket, profiilit, levyt, kaapelieristeet |
| Puhallusmuovaus | Pehmennetty putki puhalletaan onton muotin seiniä vasten | Pullot, kannut, polttoainesäiliöt, ontot säiliöt |
| Puristusmuovaus | Mitattu varaus puristetaan lämmitettyyn onteloon ja kovetetaan | Suuret paneelit, sähköeristeet, komposiittiosat |
| Pyörivä muovaus | Jauhe sulaa ja peittää hitaasti pyörivän muotin sisäpuolen | Säiliöt, leikkirakenteet, suuret ontot kuoret |
Ruiskuvalu hallitsee aina, kun toleranssilla ja toistettavuudella on eniten merkitystä, koska muotti määrittelee geometrian ja kone toistaa syklin. Muut reitit ansaitsevat paikkansa jatkuvalla pituudella, ontolla tilavuudella tai erittäin suurella pinta-alalla, eivät tiukan mittasäädön avulla.
Kahdella osalla voi olla identtinen geometria ja ne voivat käyttäytyä täysin eri tavalla niiden takana olevan hartsin vuoksi. Kun tarkastelemme uutta projektia, materiaalin valinta seuraa yleensä toimintoa eikä päinvastoin.
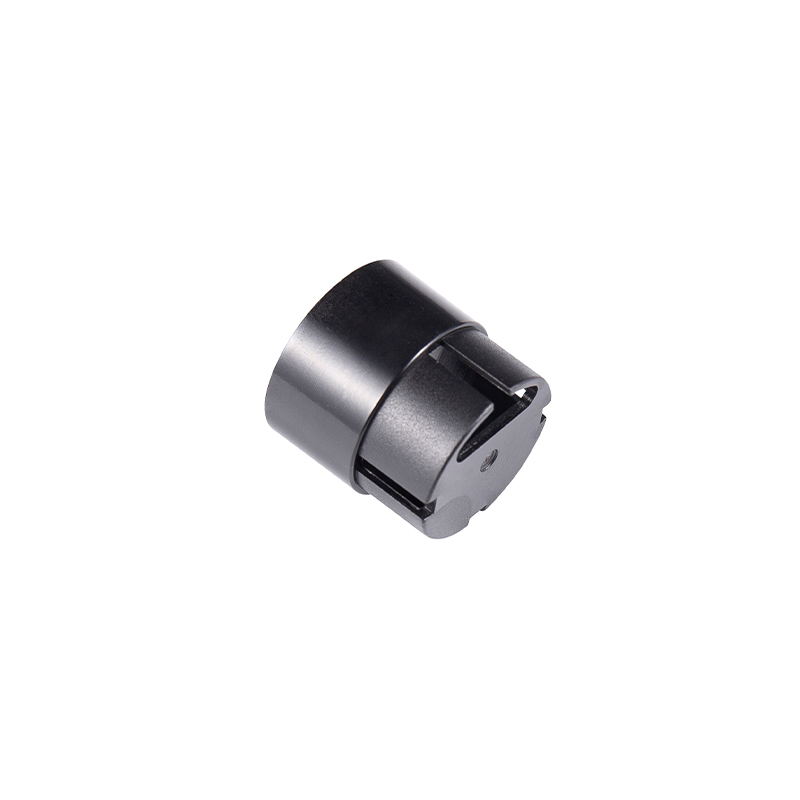
Sekoitukset ovat asioita, joissa asiat kiinnostavat. PA66:sta valettu rumpupyörä, jossa on 30 prosenttia lasikuitua ja pieni määrä PTFE:tä, saa lasista jäykkyyttä ja PTFE:stä pienemmän kitkapinnan, mikä on juuri sitä, mitä annostelumekanismi tarvitsee tuhansien jaksojen aikana. Tällaiset pienet lisäykset ovat usein ero validoinnin läpäisevän osan ja kolmen kuukauden kuluttua epäonnistuneen osan välillä.
Tarkkuus on harvoin tulosta yhdestä älykkäästä liikkeestä. Se kertyy kymmenistä tavallisista päätöksistä, jotka on tehty tai vältetty työkalujen ja prosessien kehittämisen aikana. Seinän paksuus, syväyskulma, portin sijainti, jäähdytysasettelu ja kutistumisen kompensointi muokkaavat lopulliset mitat ennen ensimmäisen kuvan ottamista. Ymmärtäminen kuinka muotin suunnittelupäätökset etenevät valmiiseen osaan helpottaa loput keskustelusta.
Prosessin puolella sulamislämpötila, muotin lämpötila, ruiskutusnopeus, pitopaine ja jäähdytysaika jättävät kaikki sormenjäljet osaan. Samoin hartsin kuivaus, joka on helppo jättää huomiotta ja kallista tehdä väärin hygroskooppisilla materiaaleilla, kuten PA ja PC. Koska rakennamme omat muotimme, säädöt tehdään teräksessä laskentataulukon sijaan. Jos kylkiluu tarvitsee vielä kymmenesosan millimetrin kevennystä, se voidaan leikata ja testata uudelleen kiistelun sijaan.
Samat pienet komponentit näkyvät hyvin eri toimialoilla, mikä on yksi nautinnollisimmista osista tällä alalla. Yhdelle sovellukselle kehitetty toleranssistrategia osoittautuu usein juuri sellaiseksi, mitä toinen tarvitsee.
Tämä on vaativin alue, jota palvelemme. Vähiten invasiiviset veitsen kahvat tarvitsevat sileät pinnat ja luotettavan neulan kiinnityksen. Injektiokynät ovat riippuvaisia työntötangoista, rumpuvaihteista, annoksen säätöpainikkeista ja täyttötelineistä, jotka toimivat tuhansien toimintojen ajan. Läpinäkyvät endoskooppiset liittimet vaativat optista selkeyttä ilman näkyviä virtausjälkiä. Mitä leveämpi lääketieteelliset ruiskuvalu tarvikkeet kenttä palkitsee kaikkialla samat kolme tapaa: oikea materiaalilaatu, puhtaus ja mittojen toistettavuus.
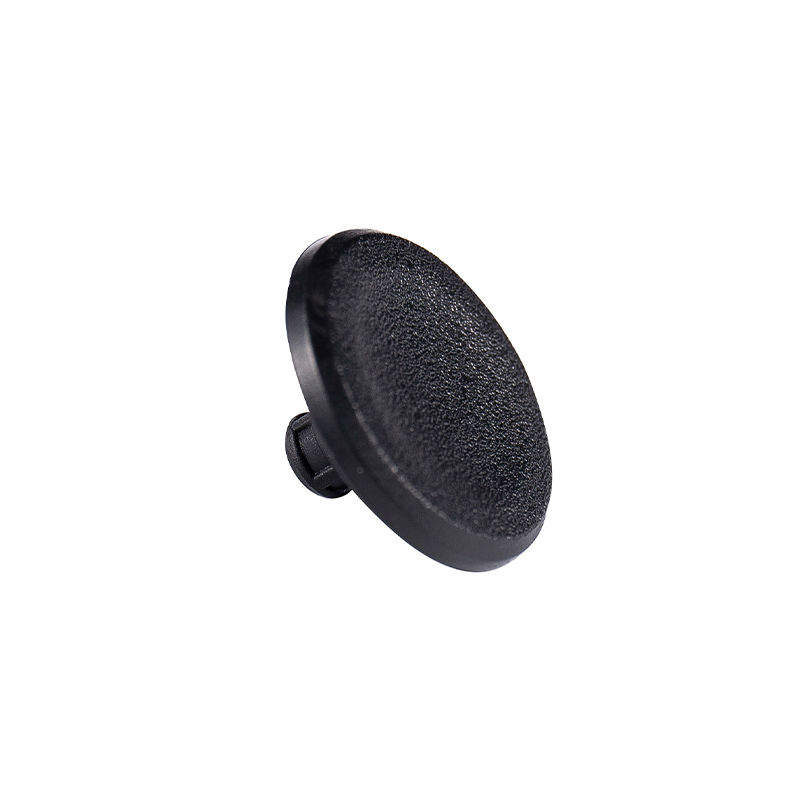
POM-vapautuspainike lääketieteellisiin injektiokyniin 0,70 g POM-vapautuspainike injektiokynille, tarkat mitat, tasainen yhden käden annoksen vapauttaminen ja liukumaton pinta toistuvaan käyttöön. Näytä tuote → Verhoilun takana ja mekanismien ympärillä muoviosat käsittelevät lämpöä, tärinää ja jatkuvaa kuormitusta. Kevyt himmennysmoottorit perustuvat ylempään kuoreen ja ejektoritankoihin, joiden geometria on vakaa, kun taas sähkötuet käyttävät lasitäytteisistä polyamidista valmistettuja holkkeja ja holkkeja, joiden on säilytettävä istuvuus lämpötilanvaihteluiden aikana.
PA66 autojen sähköjousen holkki PA66 70G33L holkki sähköjoustojärjestelmiin, tarkka istuvuus, 80–120°C lämmönkestävyys ja vakaa tuki ikkunanostimissa tai tavaratilan avaajaissa. Näytä tuote → Tulostimen sisäosat, lampun jalustat ja nupit, moottorin päätykannet, elintarvikekoneiden koukut ja vaihteet sekä vedenlaadun testauslaitteiden kotelot kuuluvat kaikki samaan perheeseen. Ne ovat harvoin lumoavia, mutta ne ovat osia, joihin käyttäjät koskettavat ja luottavat. HIPS:n ja PC/ABS:n sisäiset tulostimen osat ovat hyvä esimerkki: vaatimaton ulkonäkö, mutta silti keskeinen sen kannalta, pysyykö mekanismi linjassa vuodesta toiseen.
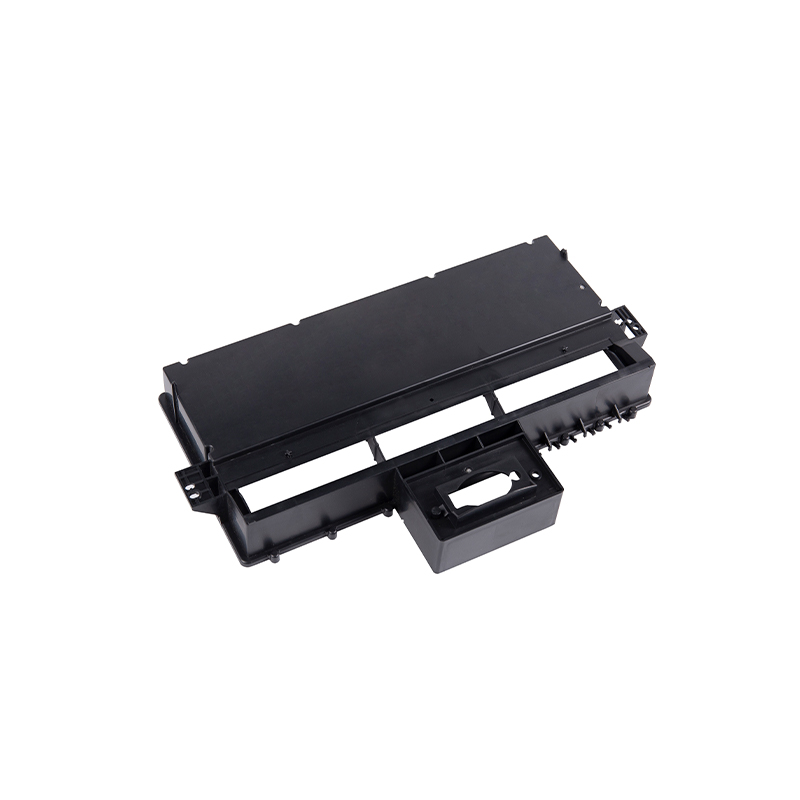
HIPS 108g tulostimen sisäiset ruiskuvaletut osat Nämä 108 g:n sisäiset HIPS-tulostintarvikkeet tukevat vakaata, eristettyä toimintaa teollisissa 3D-tulostimissa ja tarkkuusruiskuvalulaitteissa. Näytä tuote → Valettujen osien viat ovat harvoin mystisiä, kun tiedät, mistä etsiä.
Mikään näistä ei ratkea yksinkertaisesti kääntämällä valitsinta. Ne ratkaistaan lukemalla osa, työkalu ja prosessi yhdessä.
Useimmat tarkkuusmuovattujen osien ostajat eivät etsi suurinta toimittajaa. He etsivät sellaista, joka vastaa kysymyksiin selkeästi, pitää mittasuhteet ajan mittaan ja sanoo jotain hyödyllistä, kun malli on aiheuttamassa ongelmia.
Olemme valmistaneet tarkkuusmuotteja ja muovattuja osia Suzhoussa syyskuusta 2002 lähtien yli 10 180 neliömetrin tehtaalla Hengjingin teollisuuspuistossa Wuzhongin alueella. Noin viidenkymmenen hengen tiimillä, tarkkuustietokoneohjatuilla ruiskutuskoneilla ja omilla muottien valmistuslaitteistollamme käsittelemme pieniä ja keskisuuria osia lääketieteen, autoteollisuuden, sähkö-, moottori-, elintarvike- ja ympäristötestausasiakkaille. Ei mitään eksoottista, vain pitkä tapa kiinnittää huomiota yksityiskohtiin, jotka pitävät muovivaletut osat toiminnassa.
Tekijänoikeus © Suzhou Huanxin Precision Moling Co., Ltd. Kaikki oikeudet pidätetään. Räätälöity muoviruiskuvalutoimittaja